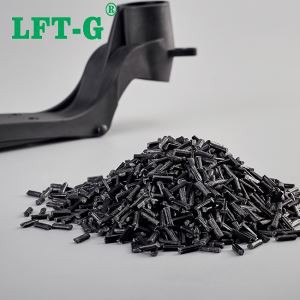
자동차 내부 환경에서는 높은 기계적 응력, 지속적인 진동, 높은 작동 온도를 견딜 수 있는 소재가 필요합니다. 역사적으로 짧은 유리 섬유 강화 폴리아미드(PA6-GF30 또는 나일론 6 GF30)는 라디에이터 냉각 팬 및 슈라우드의 기본 사양이었습니다. 그러나 폴리아미드는 폴리머 백본에 극성 아미드 그룹이 있기 때문에 친수성이 매우 높습니다. 높은 주변 습도에 노출되면-중동과 같은 지역에서 여름철에 흔히 발생하는 폴리아미드 부품은 수분을 흡수하여 인장 탄성률이 40% 감소하고 상당한 치수 팽창이 발생합니다.

구조적 비밀: 12mm 연속 유리 뼈대
표준 단{0}}섬유 화합물(예: PP GF30 또는 PA6 GF30)은 일반적으로 길이가 1mm 미만인 깨진 유리 조각을 활용합니다. 사출 성형 중에 이러한 짧은 조각은 흐름 방향으로 방향을 지정하여 심각한 이방성 수축(뒤틀림)과 약한 기계적 경계를 생성합니다.
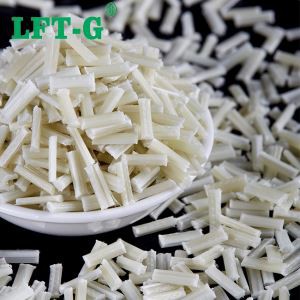
대조적으로, LFT-G®펠렛은 12mm의 균일한 길이로 절단됩니다. 유리 필라멘트는 펠렛의 전체 길이에 걸쳐 연속적으로 이어집니다. 일단 성형되면 이 긴 섬유는 부품 내부에 서로 맞물리는 3D 강화 골격을 형성하여 기계적 하중을 고르게 분산시키고 균열 전파를 방지합니다.
재료 데이터 검증: PP LGF30과 기존 화합물 비교
다음 기술 데이터 프로필은 LFT-G를 비교합니다.®건조 및 습윤(조건부) 상태에서 표준 단섬유 폴리아미드(PA6-GF30)에 비해 PP{0}}LGF30-NG03은 장섬유 폴리프로필렌의 구조적 안정성을 강조합니다.
| 기계적 성질(일반) | 테스트 표준 | PP LGF30(건식/습식) | PA6 GF30(건조 상태) | PA6 GF30(습식/컨디셔닝) |
|---|---|---|---|---|
| 밀도(g/cm3) | ISO 1183 | 1.15(상수) | 1.36 | 1.36 |
| 수분흡수율(%) | ISO 62 | < 0.01% | 1.8% | 6.5% - 8.5%(최대 채도) |
| 인장강도(MPa) | ISO 527 | 115 | 175 | 100 (43% 드랍) |
| 인장 탄성률(MPa) | ISO 527 | 7,200(상수) | 9,500 | 5,500 (42% 드랍) |
| 노치형 아이조드 충격(kJ/m²) | ISO 180 | 35.0 | 11.0 | 13.0 |
| 금형 수축 범위(%) | ISO 294-4 | 0.15% - 0.30%(등방성) | 0.35% - 0.85% | 0.45% - 1.20%(이방성 뒤틀림) |
현장에서 입증된 사례 연구: 중동 자동차 냉각 슈라우드 업그레이드

도전
중동의 한 Tier{2}}1 자동차 부품 공급업체는 라디에이터 냉각 팬 슈라우드에서 만성적인 구조적 결함을 겪었습니다. 표준 단섬유 폴리아미드(PA6-GF30)를 사용하여 성형된 원래 구성 요소는 극도로 습한 여름 조건에서 주변 습기를 흡수했습니다. 이러한 수분 흡수로 인해 재료의 강성이 40% 이상 감소하여 슈라우드가 휘어지고 늘어지게 되었습니다. 결과적으로 팬 블레이드가 슈라우드 하우징을 방해하여 치명적인 모터 잠김, 냉각수 누출 및 값비싼 보증 청구로 이어졌습니다.
해결책
엔지니어링팀이 선정한LFT-G®PP-LGF30-NG03(30% 길이의 유리 섬유 강화 폴리프로필렌 화합물)을 드롭인 교체-로 사용합니다. PP는 소수성 폴리올레핀이기 때문에 수분 흡수 지수는 거의-0(<0.05%). The long glass fiber skeleton formed an internal interlocking structural matrix, preserving high rigidity, structural shape, and torsional stiffness under high thermal loads up to 120°C without any warping.
결과
- 변형 및 팽창 없음:부품의 수분흡수율이 0.05% 이하로 떨어지며 치수간극을 유지합니다.
- 15% 무게 감소:PP의 낮은 밀도(1.15g/cm3 대 PA6의 1.36g/cm3)는 차량 경량화에 기여했습니다.
- 25% 비용 절감:사이클 시간이 단축되고 나일론 컴파운드에 필요한 에너지-집약적 사전 건조가 필요하지 않으므로 생산 비용이 절감됩니다.
- 입증된 신뢰성:극한의 중동 사막 기후에서 24개월 동안 현장 고장 제로를 기록했습니다.
LFT-G에 대한 사출 성형 지침®PP LGF30

장섬유 열가소성 수지를 가공하려면 섬유 품질 저하를 방지하기 위해 특정 기계 구성이 필요합니다. 내부 3D 광섬유 네트워크를 보호하려면 높은 전단력을 피해야 합니다. 최적의 부품 성능을 위해 다음 세 가지 핵심 처리 규칙을 따르십시오.
나사 선택
최소 깊이 플라이트로 낮은-압축 주입 나사(L/D 비율 18:1 ~ 22:1)를 사용합니다. 연속적인 섬유 길이를 보존하려면 고전단-체크 링을 피하세요.
용융 및 성형 온도
용융온도를 200~230도 사이로 유지합니다. 최적의 표면 마감과 낮은 내부 응력을 보장하려면 금형 온도를 40도에서 70도 사이로 유지해야 합니다.
낮은 배압
배압을 낮게(0.5~1.5MPa) 유지하고 사출 속도를 적당하게 유지합니다. 과도한 배압은 섬유를 분쇄하여 LFT 컴파운드를 단섬유 컴파운드로 만듭니다.